山东光博
0531-89702928
济南光博环保
官方微信 光博环保
污水处理知识

主页 > 行业知识 > 污水处理知识

IC 厌氧反应器处理柠檬酸废水光博环保第三代高效厌氧工艺优势解析

作者:山东光博 发布时间:2026-10-16 12:01:34点击:

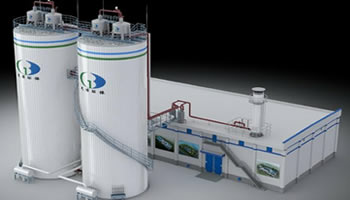
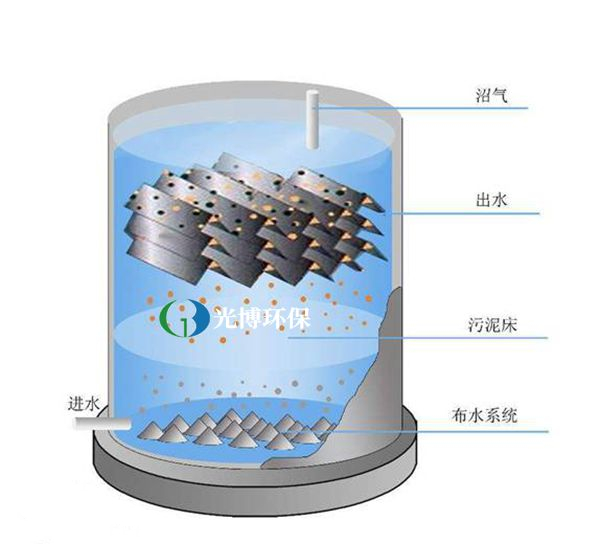
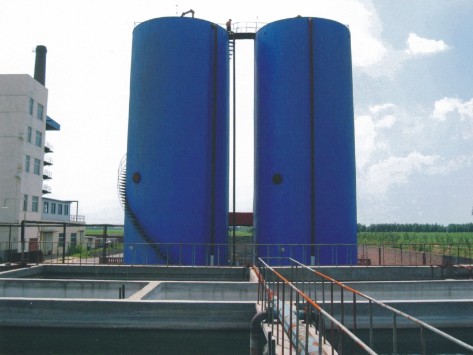
柠檬酸生产属于发酵行业,生产废水有机物浓度高,是典型高浓度有机废水,常规污水处理设备处理难度大。IC 内循环厌氧反应器作为第三代厌氧反应器代表,由上下两层反应室串联构成,相当于两层 UASB 反应器叠加,非常适配柠檬酸废水治理项目。

废水自下而上进入 IC 厌氧反应器,污染物被厌氧微生物吸附、分解降解,净化后的水体从反应器上部排出。对比第二代 UASB 反应器,IC 反应器有机负荷更高、占地面积更小,抗水质冲击能力更强,运行稳定,操作维护简便。当进水 COD 处于 10000-15000mg/L 区间时,UASB 容积负荷仅 5-8kgCOD/m³,而 IC 厌氧反应器容积负荷可达 15-30kgCOD/m³,处理效率提升显著。

柠檬酸废水含有大量发酵残留有机质,有机物含量高,直接排放会严重污染水体。将 IC 厌氧反应器作为废水处理核心单元,废水进入反应器后依靠内循环强化传质,颗粒污泥与废水充分接触,快速分解大部分 COD,大幅削减有机负荷,降低后续好氧单元处理压力。

除柠檬酸废水之外,IC 厌氧反应器同样适用于玉米淀粉废水、啤酒废水、土豆加工废水、酒精等高浓度有机废水场景。反应器结构紧凑,在同等处理规模下占用土地更少,减少土建投资;内循环结构增强系统抗冲击能力,应对柠檬酸生产过程中水质波动,不容易出现系统崩溃。

在实际工程中,IC 厌氧段作为前端核心处理单元,后续搭配好氧深度处理工艺,能够稳定将柠檬酸废水处理至达标排放。整套工艺运维简单,降低企业长期运营管理成本,同时厌氧反应产生的沼气还可回收利用,实现能源资源化。

依托 IC 厌氧反应器的高性能优势,有效解决柠檬酸生产高浓度有机废水治理难题,是发酵行业污水治理经济可靠的技术方案,助力企业满足环保排放要求。

33_副本.jpg


相关标签: