服务热线0531-89702928
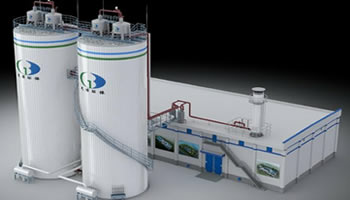
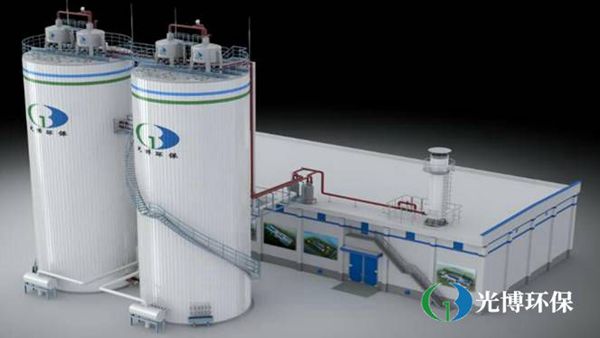
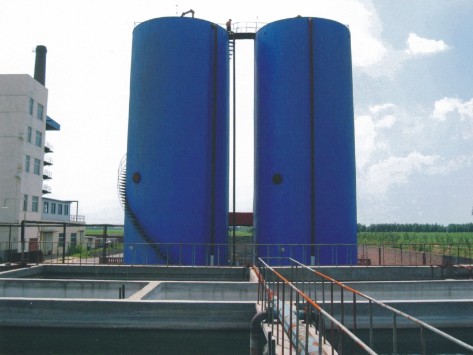
在工业污水处理领域,高浓度有机废水处理一直是行业难点。淀粉、酒精、食品发酵等行业产生的废水COD浓度高、污染负荷大,普通污水处理设备难以高效降解。为适配中小型高浓度废水治理需求,诸多环保工程会选用新一代厌氧处理设备——IC内循环厌氧反应器。本次配套建设的污水处理项目,设计处理水量50m³/d,搭载一台Φ6.0*24m规格IC厌氧罐,专为高浓度有机废水净化处理设计,是目前性价比极高的厌氧处理核心设备。
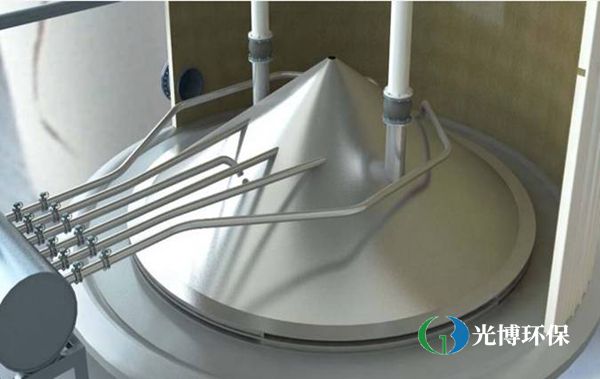
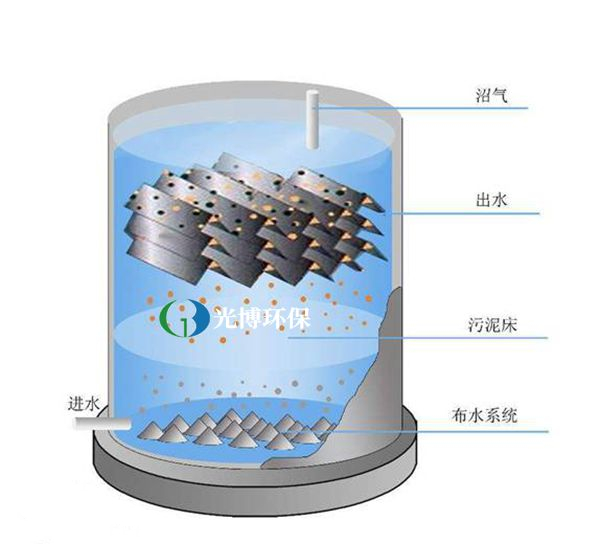
IC厌氧反应器是第三代高效多级内循环厌氧反应器,技术性能远超第二代UASB反应器,核心结构相当于两台UASB反应器串联运行。设备内部设置上下两个反应室,工作流程简洁高效,废水由设备底部进入,自下而上匀速流动,在反应室内与厌氧菌群充分接触,水中有机污染物被微生物充分吸附、分解降解,完成净化后的水体从反应器上部排出,实现污水无害化处理。独特的内循环结构,让废水在罐体内反复反应,大幅提升污染物降解效率。
相较于传统UASB反应器,IC厌氧反应器的处理性能实现跨越式提升。针对COD浓度10000-15000mg/L的高浓度有机废水,第二代UASB反应器容积负荷仅为5-8kgCOD/m³,而IC厌氧反应器容积负荷可达15-30kgCOD/m³,处理效率提升数倍。同时设备优势显著,占地面积更小、有机负荷承载力强,具备极佳的抗冲击负荷能力,面对水质、水量波动时运行状态稳定,不易出现菌群失衡、处理失效等问题。
除此之外,IC厌氧反应器自动化程度高,操作管理简单,后期运维成本低,能够长期稳定运行。该设备针对性适配各类高浓度有机废水,广泛应用于玉米淀粉废水、柠檬酸废水、啤酒废水、土豆加工废水、酒精废水等工业场景。在50m³/d中小型污水处理项目中,Φ6.0*24m IC厌氧罐凭借高效、稳定、节能的特性,完美适配生产排污需求,有效降解高浓度有机物,助力企业污水达标排放,是工业废水提质增效的核心优选设备。